De la boule d’argile à la brique de parement de qualité
L’extraction
Notre processus de production débute par l’extraction soigneuse de matières premières 100 % naturelles. Ces dernières proviennent en majeure partie de terrassements réalisés dans le cadre de projets de construction et d’infrastructure et nous permettent de valoriser ce qui, autrement, finirait en déchets. Nous utilisons aussi ce produit naturel qu’est le lœss en provenance des pays limitrophes, voire occasionnellement de notre propre carrière de Kesselt.

La préparation de l’argile
L’argile brute est stockée à l’extérieur, puis déversée dans les trémies de distribution par une chargeuse-pelleteuse. Des convoyeurs à bande la transportent ensuite jusqu’au broyeur à meules, où elle est broyée et malaxée par concassage, laminage grossier et laminage fin, jusqu’à former une masse homogène. Celle-ci est alors dirigée vers les stocks appropriés (argile jaune et argile rouge).

La ligne de pressage
Selon la brique fabriquée, le type d’argile correct est chargé dans les trémies doseuses de la ligne de pressage. L’argile arrive alors dans les malaxeurs où l’on ajoute la quantité d’eau nécessaire pour lui donner la plasticité voulue. Cette argile est ensuite pressée dans la cuvette de pressage pour former des boules sur les convoyeurs à bande où du sable a été répandu au préalable. Le sable est saupoudré mécaniquement sur toute la surface de la boule d’argile. Les boules sont ensuite ‘jetées’ mécaniquement dans le moule. L’excédent d’argile est arasé, après quoi les briques sont démoulées et recueillies sur un plateau de séchage. Ces briques non encore cuites sont appelées « briques crues ».

Les salles de séchage
Les briques crues sont chargées sur les rayonnages (séchoir). Ces rayonnages sont ensuite guidés sur des rails jusqu’à la navette, qui les ramène vers les salles de séchage. Les briques sont séchées pour faciliter leur transport. Les salles de séchage utilisent la chaleur récupérée au niveau des fours. Le processus de séchage dure environ deux jours.

Le transport des briques
Les briques séchées sont ensuite convoyées vers une zone de tri, où elles sont soumises à un contrôle visuel et à un tri minutieux. Elles sont ensuite transportées vers la composeuse. Le convoyeur de regroupement les dispose selon un certain agencement, avant qu’elles soient empilées sur les chariots d’enfournement au moyen d’une pince de transfert. Le schéma d’agencement garantit la stabilité des briques sur les chariots d’enfournement pendant la cuisson (puis sur la palette).

Les fours
Les chariots d’enfournements pénètrent dans les fours tunnels et en ressortent, guidés par la navette. Comme les briques ont été préalablement empilées selon un certain schéma, cela garantit qu’elles sont toutes soumises à des conditions d’enfournement homogènes. Toutes les briques sont donc baignées par un même flux d’air durant leur traversée du four. L’élévation de température puis le refroidissement ne peuvent se dérouler trop rapidement si l’on veut éviter l’apparition de fissures définitives. Le processus de cuisson comporte 3 phases, à savoir la montée en température, le frittage et le refroidissement. Il dure en moyenne 3 jours. Lors de la cuisson, la brique prend sa couleur finale, qui dépend de l’argile utilisée, du sable et des minéraux ajoutés, mais aussi de la température de cuisson. Le processus de cuisson est étroitement surveillé et ajusté au départ de la salle des opérateurs.
L’épurateur de fumées élimine le fluor des gaz de combustion. Il est ensuite évacué vers d’autres industries où il est utilisé comme matière première secondaire. Après la cuisson, les chariots d’enfournement sont convoyés par la navette jusqu’aux voies tampons ou la voie de garage où se trouve la ligne d’emballage. Ces voies tampons sont nécessaires, car les fours automatisés fonctionnent 24 heures sur 24 et 7 jours sur 7 ; nous pouvons ainsi y entreposer les chariots qui sortent du four la nuit et le week-end.

L’emballeuse
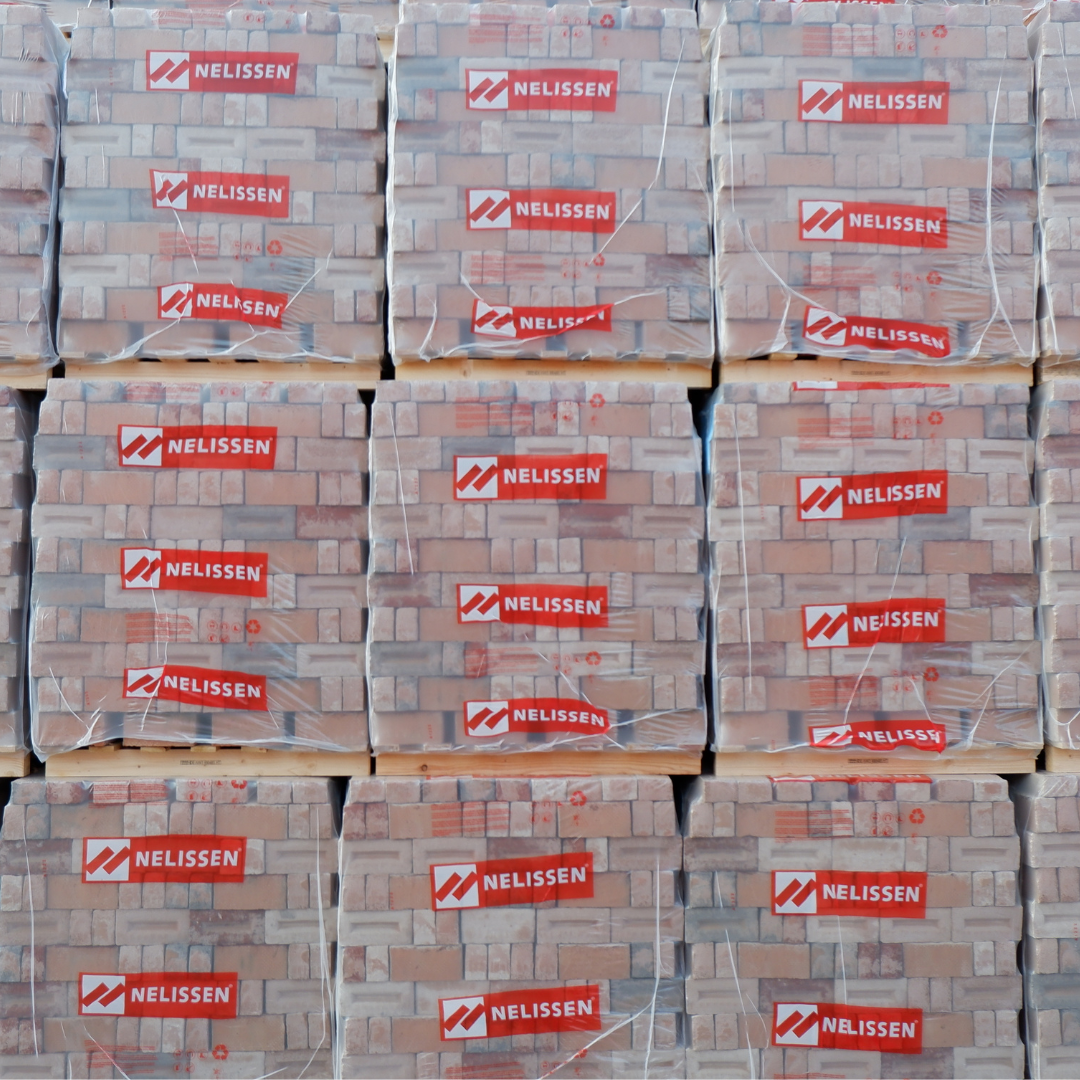
Une fois que les chariots d’enfournement sur la voie de garage, la pince à briques prélève la quantité appropriée de briques sur la palette des chariots d’enfournement pour procéder à son emballage. L’emballeuse à film et l’installation thermorétractable garantissent que chaque palette est emballée comme il convient. Cette machine mesure la hauteur de chaque palette et débite ensuite la longueur adéquate de film, ce qui évite de surcharger inutilement l’environnement. Les palettes emballées sont ensuite acheminées vers une zone tampon où elles peuvent être enlevées immédiatement par les conducteurs de chariots élévateurs ou laissées en attente pendant qu’ils chargent les camions.

La zone d’entreposage
Notre zone d’entreposage permet de stocker 30 millions de briques. Douze heures par jour, cinq conducteurs de chariots élévateurs chargent les camions rapidement et efficacement.